Como proveedor de brocas helicoidales, he sido testigo de primera mano de la importancia de lograr un orificio liso durante el proceso de perforación. Un agujero liso no sólo mejora la calidad del producto terminado sino que también reduce el riesgo de dañar la pieza de trabajo y la propia broca. En esta publicación de blog, exploraré los diversos factores que pueden afectar la suavidad del orificio perforado con una broca helicoidal.
1. Geometría de la broca
La geometría de una broca helicoidal juega un papel crucial a la hora de determinar la suavidad del agujero perforado. A continuación se muestran algunas características geométricas clave:
Ángulo de punto
El ángulo de punta es el ángulo formado por los dos filos cortantes en la punta de la broca. Un ángulo de punta más pequeño, generalmente alrededor de 118 grados para taladrados de uso general en metal, permite que la broca penetre en la pieza de trabajo más fácilmente. Esto da como resultado que se aplique menos fuerza a la broca y a la pieza de trabajo, lo que puede dar lugar a un agujero más suave. Sin embargo, para materiales más duros, un ángulo de punta mayor, como 135 grados, puede ser más adecuado ya que proporciona más resistencia en la punta de la broca.
Ángulo de hélice
El ángulo de la hélice es el ángulo entre el eje de la broca y la ranura de la hélice. Un ángulo de hélice más alto ayuda a eliminar las virutas, ya que proporciona un camino más eficiente para que las virutas escapen del agujero. Cuando las virutas se eliminan de manera rápida y eficiente, es menos probable que obstruyan las ranuras y causen fricción, lo que puede provocar un agujero rugoso. Por ejemplo, las brocas con un ángulo de hélice alto (alrededor de 40 a 45 grados) se utilizan a menudo para perforar materiales blandos como el aluminio, donde la evacuación de virutas es una preocupación importante.
Ancho de margen
El margen es la estrecha franja de tierra a lo largo del diámetro exterior de la broca que proporciona soporte y guía a medida que la broca se mueve a través de la pieza de trabajo. Un margen más amplio puede ayudar a mantener la broca centrada en el agujero, reduciendo la probabilidad de que la broca se desvíe y produzca un agujero irregular. Sin embargo, si el margen es demasiado amplio, puede aumentar la fricción entre la broca y la pieza de trabajo, lo que puede resultar en un agujero más rugoso.
2. Material de la broca
El material de la broca helicoidal también tiene un impacto significativo en la suavidad del agujero perforado.
Acero de alta velocidad (HSS)
Las brocas HSS son una opción popular para la perforación de uso general. Son relativamente económicos y se pueden utilizar para perforar una variedad de materiales, incluidos acero dulce, madera y plástico. Las brocas HSS pueden proporcionar un orificio razonablemente liso, pero pueden desgastarse más rápidamente en comparación con otros materiales, especialmente al perforar materiales más duros. Este desgaste puede provocar una disminución del filo de los filos cortantes, lo que resulta en un agujero más rugoso con el tiempo.
Acero cobalto
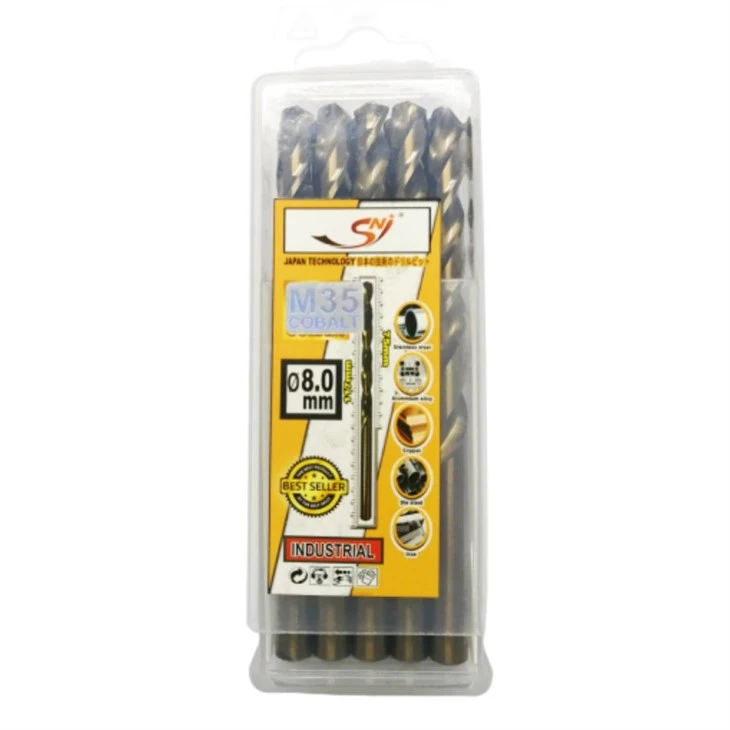
Las brocas de acero cobalto contienen un pequeño porcentaje de cobalto, lo que las hace más duras y resistentes al calor que las brocas HSS. Son adecuados para perforar materiales más duros como acero inoxidable y hierro fundido. La mayor dureza y resistencia al calor de las brocas de acero al cobalto les permiten mantener su filo durante períodos más prolongados, lo que puede dar como resultado un agujero más suave, especialmente al perforar materiales resistentes.
Carburo
Las brocas de carburo son extremadamente duras y resistentes al desgaste. A menudo se utilizan para perforaciones de alta precisión en materiales duros como cerámica y aceros endurecidos. Las brocas de carburo pueden producir orificios muy suaves debido a su capacidad para mantener un filo afilado incluso en condiciones de alta tensión. Sin embargo, son más caras que las brocas de acero HSS y cobalto y más frágiles, por lo que requieren un manejo cuidadoso.
3. Material de la pieza de trabajo
El material de la pieza de trabajo que se está perforando es otro factor importante que afecta la suavidad del agujero.
Materiales blandos
Los materiales blandos como el aluminio y el latón suelen ser más fáciles de perforar y pueden producir agujeros más lisos. Estos materiales tienen una menor resistencia al corte, lo que significa que la broca puede penetrar más fácilmente en la pieza de trabajo. Sin embargo, los materiales blandos también son más propensos a deformarse, por lo que es importante utilizar los parámetros de perforación correctos para evitar la formación de rebabas y bordes ásperos.
Materiales duros
Los materiales duros como el acero inoxidable y el acero endurecido presentan más desafíos al perforar. Requieren más fuerza para penetrar y es más probable que la broca se desgaste rápidamente. La alta dureza de estos materiales también puede hacer que la broca vibre, lo que puede provocar un agujero rugoso. Para perforar materiales duros suavemente, a menudo es necesario utilizar una broca hecha de un material duro adecuado (como el carburo) y utilizar fluidos de corte adecuados para reducir la fricción y el calor.
Materiales compuestos
Los materiales compuestos, como los polímeros reforzados con fibra de carbono (CFRP), son cada vez más populares en diversas industrias. Perforar materiales compuestos puede ser un desafío porque a menudo son una combinación de diferentes materiales con diferentes propiedades. La broca debe poder cortar las fibras sin provocar delaminación o deshilachado en los bordes del agujero. A menudo se utilizan brocas especializadas con geometrías únicas para perforar materiales compuestos para garantizar un orificio liso.

4. Parámetros de perforación
Los parámetros de perforación, incluida la velocidad, el avance y el fluido de corte, también desempeñan un papel vital para lograr un agujero liso.
Velocidad de perforación
La velocidad de perforación, medida en revoluciones por minuto (RPM), determina qué tan rápido gira la broca. Una velocidad demasiado alta puede provocar una generación excesiva de calor, lo que puede provocar el embotamiento de la broca y un agujero rugoso. Por otro lado, una velocidad demasiado baja puede provocar que la broca no corte eficientemente, lo que hace que roce contra la pieza de trabajo en lugar de cortarla, lo que también puede provocar un agujero rugoso. La velocidad de perforación óptima depende del material de la broca y de la pieza de trabajo. Por ejemplo, al perforar aluminio con una broca HSS, puede ser adecuada una velocidad relativamente alta (alrededor de 3000 - 5000 RPM), mientras que para perforar acero inoxidable, generalmente se requiere una velocidad más baja (alrededor de 500 - 1500 RPM).
Tasa de alimentación
La velocidad de avance es la velocidad a la que la broca avanza hacia la pieza de trabajo. Una velocidad de avance adecuada es esencial para un agujero liso. Si la velocidad de avance es demasiado alta, la broca puede sobrecargarse y romperse, o puede producir un orificio irregular debido a la aplicación de una fuerza excesiva. Si la velocidad de avance es demasiado baja, la broca puede rozar la pieza de trabajo, provocando calor y desgaste, y dando como resultado un agujero rugoso. La velocidad de avance debe ajustarse según el material de la pieza de trabajo, el diámetro de la broca y la velocidad de perforación.
Fluido de corte
El fluido de corte se utiliza para reducir la fricción y el calor durante el proceso de perforación. También ayuda a eliminar las virutas del agujero. El uso de un fluido de corte adecuado puede mejorar significativamente la suavidad del orificio perforado. Por ejemplo, en la perforación de metales, se utilizan comúnmente fluidos de corte solubles en agua. Pueden enfriar la broca y la pieza de trabajo, reducir la fricción y evitar que las virutas se suelden a la broca. En algunos casos, puede ser posible perforar en seco, pero generalmente resulta en un agujero más rugoso y una vida útil más corta de la broca en comparación con la perforación con fluido de corte.
5. Máquina y configuración
La máquina perforadora y la configuración también influyen en la suavidad del agujero.
Rigidez de la máquina
Una perforadora rígida es fundamental para conseguir un agujero liso. Si la máquina no es lo suficientemente rígida, puede vibrar durante el proceso de perforación, lo que puede hacer que la broca se desvíe y produzca un agujero irregular. Una máquina perforadora bien mantenida y calibrada adecuadamente con una base sólida y un husillo estable puede ayudar a garantizar que la broca se mueva a través de la pieza de trabajo sin problemas.
Fijación de piezas de trabajo
La fijación adecuada de la pieza de trabajo es crucial. La pieza de trabajo debe sujetarse firmemente en su lugar para evitar que se mueva o vibre durante el proceso de perforación. Si la pieza de trabajo se mueve, puede hacer que la broca se desvíe de su trayectoria prevista, lo que resultará en un agujero rugoso o desalineado. El uso de abrazaderas, prensas u otros accesorios apropiados puede ayudar a mantener estable la pieza de trabajo.
Conclusión
En conclusión, lograr un orificio liso cuando se utiliza una broca helicoidal depende de una combinación de factores, incluida la geometría de la broca, el material de la broca, el material de la pieza de trabajo, los parámetros de perforación y la configuración de la máquina. Como proveedor de brocas helicoidales, ofrecemos una amplia gama de brocas de alta calidad, como lasNuevo tipo 4341 DIN 338 Broca helicoidal completamente rectificada para metal,Hoja de sierra de punta de diamante extremadamente afilada, yBroca helicoidal forjada en rollo con acabado de ascuas de Sinodream para metal, que están diseñados para satisfacer las diversas necesidades de nuestros clientes.
Si está buscando la broca helicoidal adecuada para su aplicación específica o tiene alguna pregunta sobre cómo lograr un orificio liso, no dude en contactarnos para obtener más información y analizar sus necesidades de adquisición. Estamos comprometidos a brindarle los mejores productos y soluciones para ayudarlo a lograr resultados de perforación óptimos.
Referencias
- Trent, EM y Wright, PK (2000). Corte de metales. Butterworth-Heinemann.
- Kalpakjian, S. y Schmid, SR (2008). Ingeniería y Tecnología de Fabricación. Pearson-Prentice Hall.
- Boothroyd, G., Dewhurst, P. y Knight, WA (2011). Diseño de Producto para Fabricación y Montaje. Prensa CRC.